راهنمای انتخاب تیغه پراکندگی: سرعت نوک، هندسه و عمر سایش برای اختلاط صنعتی
خمیر رنگدانهای که در عدد هگمن 5 متوقف میشود، یا دوغاب کاتدی که هنوز پس از 90 دقیقه آگلومرهها را نشان میدهد، معمولاً مورد سرزنش آسیاب قرار میگیرد. در بسیاری از مواردی که از ما خواسته می شود بررسی کنیم، علت در انتهای شفت قرار دارد: تیغه پراکندگی.
پاسخ کوتاه این است که تیغه پراکندگی یک کار را به خوبی انجام می دهد. پودر را به مایع تبدیل می کند و توده ها را در نوک دندان از هم جدا می کند. ذرات اولیه را کاهش نمیدهد، تعلیق را تثبیت نمیکند و نمیتواند شفت نصب شده در مرکز یک مخزن غیرقابل جبران را جبران کند. هنگامی که سرعت نوک، قطر دیسک، هندسه دندان، موقعیت تیغه و مواد با فرمول مطابقت دارند، اکثر خمیرها و دوغاب ها در عرض 20 تا 40 دقیقه به ظرافت مورد نظر می رسند. هنگامی که یکی از آن پنج اشتباه است، زمان های بسته معمولاً دو برابر می شود و زمان اضافی به جای پراکنده کردن محصول، آن را گرم می کند.
شکلهای زیر محدودههای صنعتی معمولی هستند که از روش استاندارد مهندسی اختلاط گرفته شدهاند. آنها را به عنوان نقطه شروعی برای آزمایش فرمولاسیون خود در نظر بگیرید.
 |  |
چه کاری که یک تیغه پراکندگی انجام می دهد و چه کاری نمی تواند انجام دهد
هر پراکندگی سه مرحله است. مرطوب کردن لایه هوا را روی یک ذره با مایع جایگزین می کند. جداسازی خوشه هایی را که توسط نیروهای واندروالس در کنار هم نگه داشته شده اند جدا می کند. تثبیت آن ذرات را از تشکیل مجدد خوشه ها متوقف می کند و این یک تصمیم فرمول بندی است تا سخت افزاری.
تیغه فقط در مرحله میانی و فقط در یک منطقه نازک عمل می کند. سرعت برش در چند میلی متری نوک دندان به اوج می رسد و به سرعت از بین می رود، به همین دلیل است که یک دیسک 250 میلی متری با سرعت 20 متر بر ثانیه در داخل یک مخزن 10000 لیتری هنوز به نیم ساعت نیاز دارد. ناحیه برشی باید از کل دسته عبور کند و زمان دسته بر اساس گردش به جای دور در دقیقه به تنهایی تنظیم می شود.
دو نتیجه گیری می شود. تیغه پراکندگی ابزار اشتباهی برای آسیاب واقعی است: اگر ذرات اولیه 0.2 میکرون و آگلومراهای موجود در مخزن 20 میکرون باشند، یک دیسک دندانه دار دسته را به اندازه تقریباً اولیه کاهش می دهد و در آنجا متوقف می شود. و هر چیزی که مانع از پمپاژ دسته از کنار دیسک شود - یک محور مرکزی، بافل های از دست رفته، مایع آزاد بسیار کم، مواد جامد نشسته روی پایه - یک تیغه خوب را به یک پارو گران قیمت تبدیل می کند.
هندسه تیغه پراکندگی: کدام نمایه کدام کار را انجام می دهد
برای همان قدرت موتور، هندسه تعیین می کند که آیا برشی یا جریان داشته باشید.
- دیسک اره ای: یک دیسک صاف با 8 تا 24 دندانه در اطراف لبه. تقریباً تمام انرژی ورودی به برشی موضعی تبدیل میشود و مقدار بسیار کمی به پمپاژ تبدیل میشود، که دقیقاً همان چیزی است که خیس شدن و تجزیه آگلومره نیاز دارد.
- دیسک سوراخ دار یا سوراخ دار: همان نمایه بیرونی با سوراخ هایی از روی صورت. مواد از طریق دیسک به جای اطراف آن جریان مییابند، جیب کم برش در مرکز جمع میشود و خمیرهای 2000 تا 5000 cP بهتر از یک صفحه جامد رفتار میکنند.
- سر روتور-استاتور: روتور دندانه دار در داخل استاتور شکاف دار با فاصله چند میلی متری. شدیدترین برش را تولید می کند، اما در حجم بسیار کم، بنابراین توان عملیاتی در هر کیلووات کمتر است و بارگذاری جامدات زیاد غیرعملی است.
- پروانه ها و توربین ها: مولدهای جریان با سرعت 3 تا 8 متر بر ثانیه. آنها مواد جامد را مخلوط و معلق می کنند، اما توده های رنگدانه را با سرعت عملی نمی شکنند.
نمودار زیر نمایه ها را از نظر کیفی مقایسه می کند. نمرات شاخص های جهت گیری هستند، نه مقادیر اندازه گیری شده.
مقایسه مشخصات: دیسک دندانه دار در مقابل توربین با تیغه شیب دار
دیسک پراکندگی دندان اره توربین شیب دار
سرعت نوک و قطر دیسک: دو عددی که ظرافت را تعیین می کنند
سرعت نوک برابر است با پی ضربدر قطر دیسک ضربدر سرعت چرخش. یک دیسک 250 میلیمتری که با سرعت 1500 دور در دقیقه میچرخد، با سرعت 19.6 متر بر ثانیه، به راحتی در داخل پنجره پراکنده کار میکند. یک دیسک 150 میلی متری برای رسیدن به همان رقم به 2400 دور در دقیقه نیاز دارد، به همین دلیل است که دیسک های کم اندازه در مخازن بزرگ به ندرت ارائه می شوند.
مرجع اختلاط معمول کار پراکندگی دندانه اره را بین 18 تا 25 متر بر ثانیه قرار می دهد. زیر حدود 15 متر بر ثانیه، آگلومراها از عبور جان سالم به در می برند. بیش از 25 متر بر ثانیه، انرژی اضافی بیشتر به گرما، حباب هوا و سایش سریع تر دندان تبدیل می شود تا ساییدن ظریف تر.
پنجرههای سرعت محیطی معمولی بر اساس نوع همزن (m/s)
محدوده ها منعکس کننده عمل مشترک مهندسی اختلاط هستند. توسط آزمایشی تایید کنید
افزایش مقیاس از همان اعداد پیروی می کند. سرعت نوک را هنگامی که وظیفه پراکندگی است ثابت نگه دارید، و توان در واحد حجم را در زمانی که وظیفه مخلوط کردن یا تعلیق جامدات است ثابت نگه دارید. اشتباه گرفتن این دو دلیل رایجی است که یک دسته آزمایشی نمی تواند در مقیاس تولید بازتولید شود.
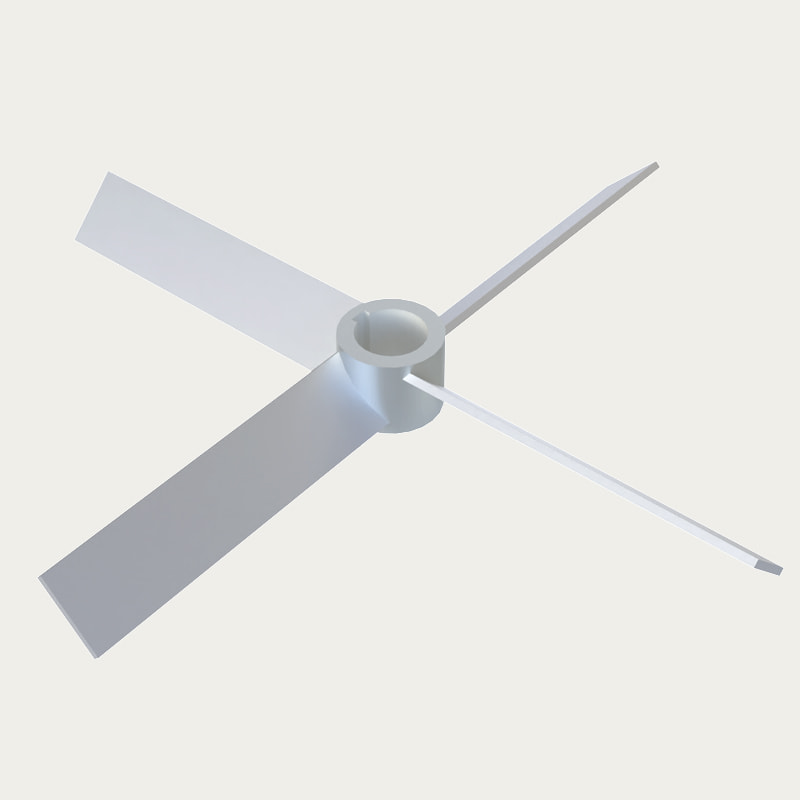
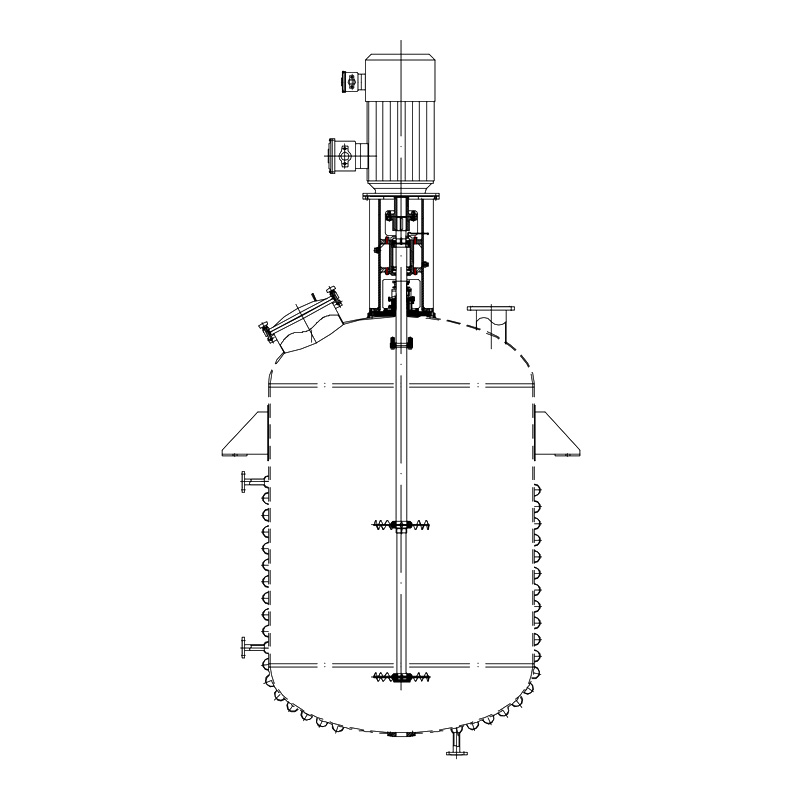 پخش کننده پرسرعت سری TOPA005 FS1 بر اساس سالها تجربه تاپ و فناوری منحصر به فرد و استفاده از فناوری پیشرفته اندازه گیری و تجزیه و تحلیل، پروانه هایی با راندمان بالا طراحی کردیم. مشاهده محصول →
تطبیق تیغه با ویسکوزیته و بارگیری مواد جامد
ویسکوزیته در دمای فرآیند، به اضافه بارگذاری مواد جامد، سخت افزار را انتخاب می کند. جدول زیر نقاط شروع عملی را برای اولین آزمایش نشان می دهد.
| ویسکوزیته محصول | نوع تیغه | سرعت نوک | نسبت D/T | وظیفه معمولی |
|---|---|---|---|---|
| تا 1000 cP | دیسک دندان اره | 18-25 متر بر ثانیه | 0.30-0.40 | خیس شدن رنگدانه، پوشش های حلال، جوهر |
| 1000-5000 cP | دیسک سوراخ دار یا سوراخ دار | 15-20 متر بر ثانیه | 0.35-0.50 | دوغاب باتری، خمیرهای رنگی، مواد شیمیایی کشاورزی |
| 5000-20000 cP | سر روتور-استاتور with anchor | 12-18 متر بر ثانیه | 0.40-0.60 | چسب، درزگیر، خمیر غلیظ |
| بالای 20000 cP | سیاره ای یا روبانی، نه یک دیسک | 1-5 متر بر ثانیه | 0.60-0.90 | خمیرهای پر جامد، ورز دادن |
دوغاب باتری در نوار میانی قرار میگیرد: مواد جامد بالا، مواد فعال ساینده، و یک دیسک شکافدار که معمولاً از صفحه جامد بهتر عمل میکند، زیرا مواد به جای حرکت در اطراف لبه، از روی صفحه دیسک حرکت میکنند. نمونه های تولید در ما جمع آوری شده است صنعت باتری لیتیومی یادداشت های پروژه
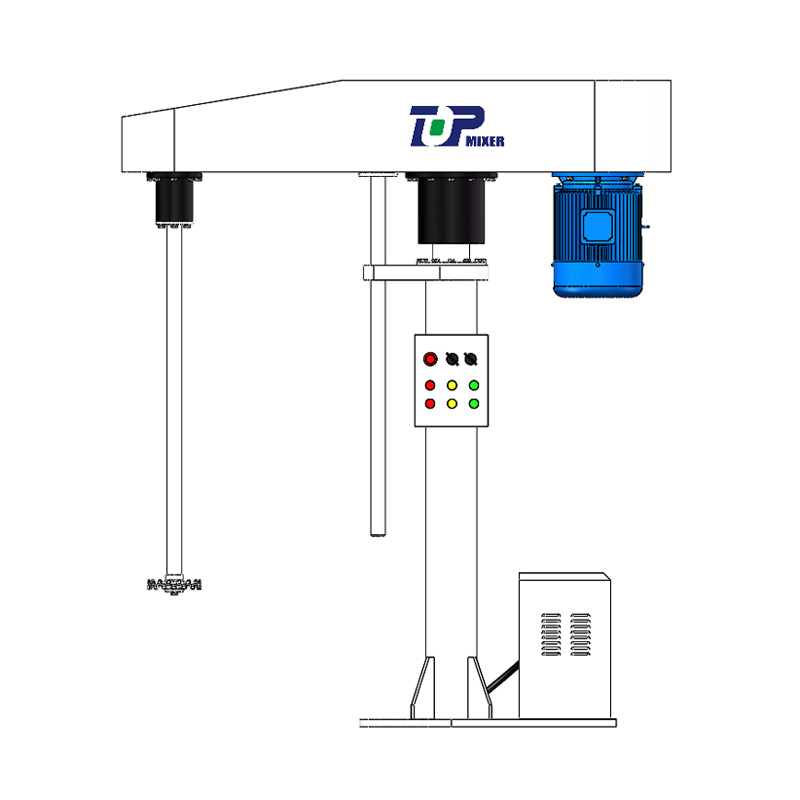 پخش کننده پرسرعت سری TOPH51 FL این سری از میکسرهای پراکندگی را می توان به سینی پراکندگی دندانه دار برای هم زدن پراکندگی با سرعت بالا و یا انواع ماشین های همزن برای هم زدن ... مشاهده محصول →
مواد، سختی، و عمر سایش
اکثر دیسک های پراکندگی صنعتی از فولاد ضد زنگ 304 یا 316L ساخته شده اند. که مناسب رنگدانه های آلی و وظیفه بهداشتی است. برای دی اکسید تیتانیوم روتیل، اکسید آهن، پرکننده های سرامیکی، یا مواد فعال کاتدی که یک دوغاب ساینده می تواند لبه های دندان را در عرض چند صد ساعت کار گرد کند، مناسب نیست.
برای عملکرد ساینده، گزینهها از جنس مارتنزیتی سخت شده یا ضد زنگ دوبلکس، یک پروفیل دندانی سخت شده و آسیاب شده، یا یک پوشش پلیمری هستند که در آن باید از آلودگی فلزی اجتناب شود. دو هشدار اولیه در مورد سایش عبارتند از ریز ساییدن که به سمت بالا حرکت می کند و زمان دسته ای که خزش می کند. شعاع لبه دندان را در حین خاموش شدن برنامهریزیشده اندازهگیری کنید: زمانی که به حدود 0.5 تا 1 میلیمتر رسید، برش موضعی که دگلومراسیون را انجام میدهد تا حد زیادی از بین میرود.
تعادل در این سرعت ها نیز مهم است. دیسکی که با سرعت 20 متر بر ثانیه روی شفت آویزان کار می کند، عدم تعادل و خروجی را به لرزش و سپس به خرابی آب بندی یا یاتاقان تبدیل می کند. تامین کنندگانی که پروانه و مخزن را قبل از نقل قول مدل می کنند، با استفاده از تجزیه و تحلیل جریان CFD به عنوان مثال، می تواند نشان دهد که در واقع منطقه برش بالا کجا می افتد، که در مرحله مشخصات بیشتر از رتبه بندی موتور اسمی کمک می کند.
 |  |
 |  |
هندسه نصب: افست، بافل و ارتفاع دیسک
سخت افزار نیمی از پاسخ است. موقعیت نیمه دیگر است.
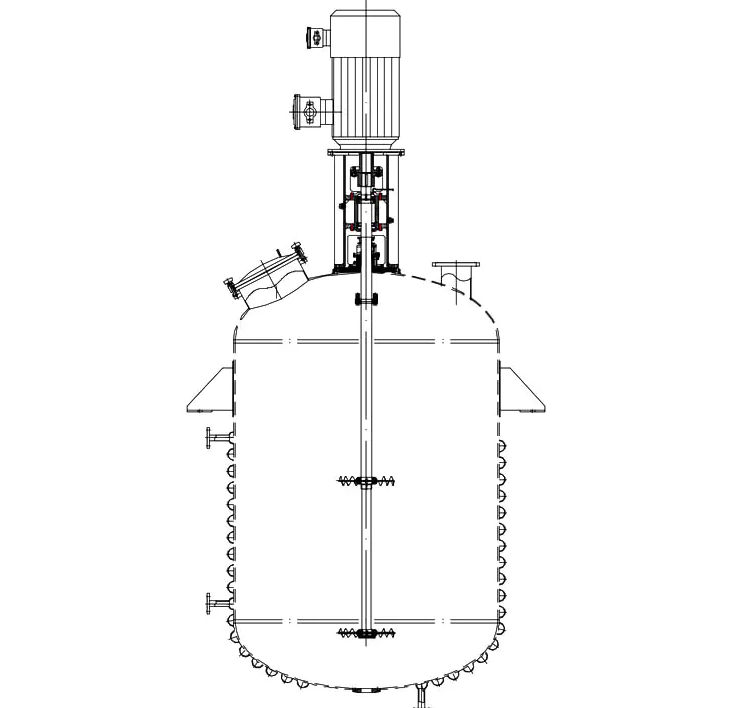
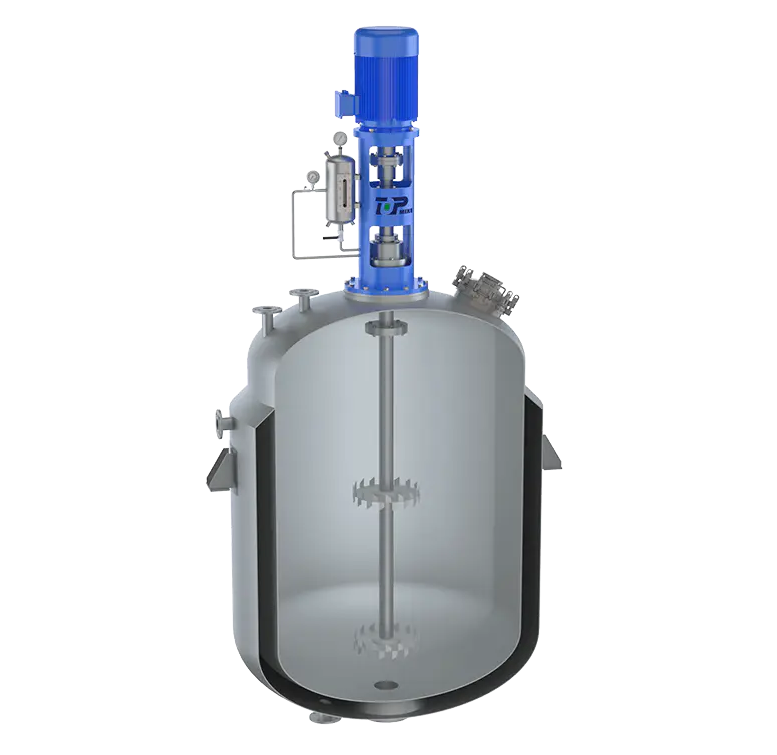
- آفست شفت: شفت را 1/6 تا 1/4 قطر مخزن را از مرکز نصب کنید. یک شفت مرکزی در یک مخزن بدون خلل به کل دسته اجازه می دهد تا با دیسک بچرخد و سرعت نسبی که برشی ایجاد می کند فرو می ریزد.
- بافل ها: یک تا چهار صفحه عمودی، هر کدام حدود یک دهم قطر مخزن، چرخش را به چرخش بالا به پایین تبدیل می کنند.
- ارتفاع دیسک: 0.5 تا 1 قطر دیسک بالای کف مخزن. پایین دیسک را در جامدات ته نشین شده مدفون می کند. بالاتر یک لایه مرده روی پایه می گذارد.
- غوطه ور شدن: حداقل 1.5 قطر دیسک زیر سطح مایع برای محدود کردن گرداب و حباب هوا.
- پشتیبانی شفت: شفت های بلند در سرعت های پراکنده نیاز به یک یاتاقان ثابت یا یک برآمدگی کوتاه تر دارند، بنابراین قبل از سفارش سخت افزار، سرعت بحرانی را بررسی کنید.
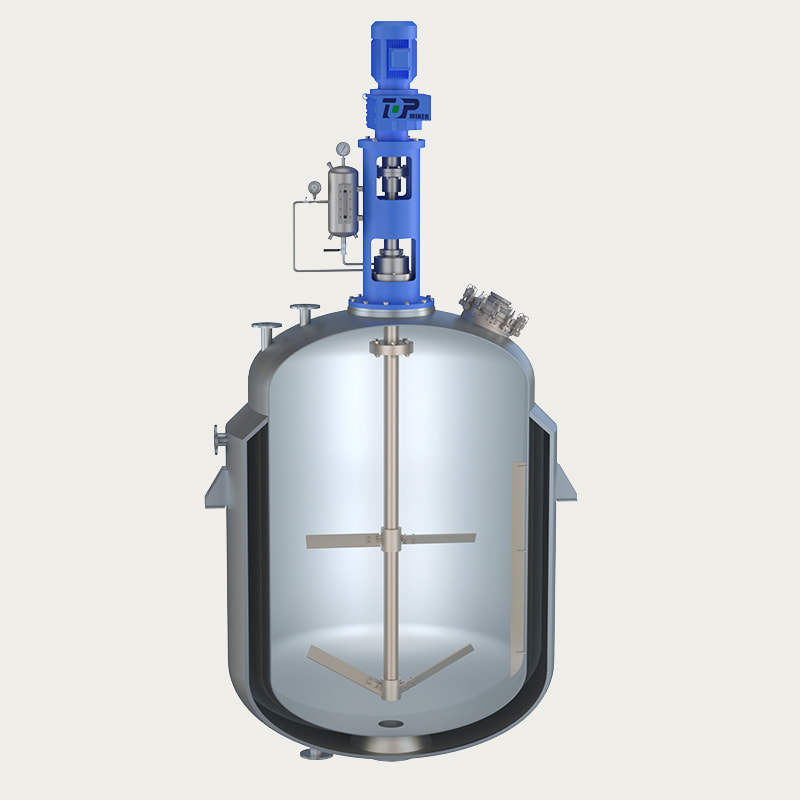
نمای ایزومتریک: مجموعه دیسک پراکندگی در مخزن
بررسی علائم: وقتی ظرافت آسیاب متوقف می شود
- 5 تا 6 هگمن را با ویسکوزیته معمولی آسیاب کنید: سرعت نوک خیلی کم است یا اندازه دیسک برای حجم دسته کمتر است.
- پودر شناور می شود و توده ها را تشکیل می دهد: گرداب خیلی ضعیف است، یا پودر سریعتر از آن که خیس شود تغذیه می شود.
- خوب در نزدیکی دیوار، درشت در مرکز: محور مرکزی یا بافلهای از دست رفته، بنابراین دسته به جای چرخش میچرخد.
- یک طرف دیسک سریعتر فرسوده می شود: خروج شفت یا ناهماهنگی کوپلینگ.
- کف کردن و حباب هوا: سرعت نوک بالای 25 متر بر ثانیه، یا قرار گرفتن دیسک خیلی نزدیک به سطح مایع.
در جایی که کف کردن از فرمولاسیون به جای محل کار ناشی می شود، می توان یک پدال کف زدایی را روی همان محور بالای دیسک پراکنده نصب کرد.
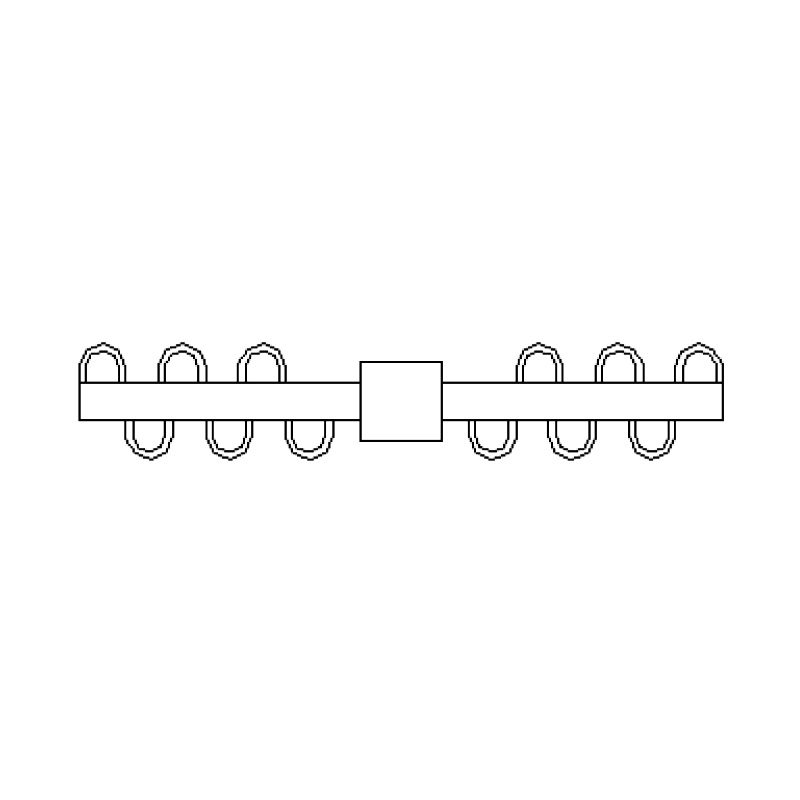 دستگاه همزن کف زدای XPJ پدل ضد کف XPJ یک نوار شبکه ای شکل از تیغه است که به طور مکانیکی کف متوسط تولید شده در حین هم زدن را از بین می برد و کف متوسط را مهار می کند. مشاهده محصول →
چک لیست کوتاه مشخصات
- ظرافت هدف آسیاب و روش آزمایش را بیان کنید، نه تنها زمان دسته ای.
- ویسکوزیته را در دمای فرآیند، بارگیری جامدات و اینکه آیا جامدات ساینده هستند یا خیر، مشخص کنید.
- قبل از تثبیت قطر دیسک، قطر مخزن، حجم کار و طول شفت موجود را تأیید کنید.
- سرعت نوک را برای وظیفه پراکندگی و توان در هر حجم برای کار ترکیبی ثابت کنید و این دو را با هم مخلوط نکنید.
- مواد، سختی و گزینه های پوشش دندان را برای محصولات ساینده یا حساس به آلودگی مشخص کنید.
- زمان چرخش و موقعیت ناحیه برشی را بخواهید که به طور ایدهآل با مدلسازی جریان پشتیبانی میشود، نه تنها رتبهبندی موتور.
سوالات متداول تیغه پراکندگی
یک تیغه پراکندگی باید با چه سرعتی کار کند؟
بیشتر دیسک های پراکندگی دندان اره ای بین 18 تا 25 متر بر ثانیه در نوک دندان کار می کنند. آگلومراهای زیر تقریباً 15 متر بر ثانیه از عبور جان سالم به در می برند. بیش از 25 متر بر ثانیه انرژی اضافی بیشتر به گرما، حباب هوا و سایش تبدیل می شود.
تفاوت بین تیغه پراکندگی و پروانه اختلاط چیست؟
یک پروانه حجم را حرکت می دهد، یک تیغه پراکندگی برش موضعی ایجاد می کند. پروانه ها با سرعت 3 تا 8 متر بر ثانیه مواد جامد را مخلوط و معلق می کنند، در حالی که یک دیسک دندانه دار با سرعت 18 تا 25 متر بر ثانیه، توده ها را از هم جدا می کند. مخلوط کردن خمیر رنگدانه با پروانه باعث بهبود خوانش هگمن نمی شود.
کدام ماده برای رنگدانه های ساینده بهتر است؟
ضد زنگ 304 یا 316L برای رنگدانه های آلی مناسب است. برای دی اکسید تیتانیوم روتیل، اکسید آهن، پرکننده های سرامیکی، یا مواد فعال کاتدی، مارتنزیتی سخت شده یا ضد زنگ دوبلکس یا یک دیسک پوشش داده شده را انتخاب کنید که در آن آلودگی فلزی حیاتی است.
چگونه بفهمم که یک تیغه پراکندگی فرسوده شده است؟
مراقب ظرافت آسیاب باشید که به سمت بالا حرکت می کند و زمان های دسته ای افزایش می یابد. شعاع لبه دندان را در زمان خاموشی اندازه گیری کنید. هنگامی که به حدود 0.5 تا 1 میلی متر رسید، برش از بین می رود و دیسک باید دوباره تیز شود یا جایگزین شود.
آیا یک دیسک می تواند هم خیس شدن و هم پراکندگی ریز را تحمل کند؟
اگر پودر تحت یک گرداب قوی اضافه شود و سرعت نوک نزدیک به بالای محدوده نگه داشته شود، می تواند هر دو مرحله را در یک ظرف انجام دهد. نمی تواند جایگزین آسیاب مهره شود، زیرا یک دیسک ذرات اولیه را کمتر از اندازه آگلومره آنها کاهش نمی دهد.
چرا یک دسته پراکندگی داغ می شود و کف می کند؟
معمولاً سرعت نوک بالای 25 متر بر ثانیه، دیسک خیلی نزدیک به سطح مایع یا مایع آزاد خیلی کم است. دیسک را پایین بیاورید، سرعت را کاهش دهید یا افزودن را به دو مرحله تقسیم کنید.
اکثر مسائل پراکندگی به عنوان مسائل هندسی ظاهر می شوند. قبل از اضافه کردن زمان یا اسب بخار به دسته، سرعت نوک، قطر دیسک، وضعیت دندان و موقعیت تیغه را بررسی کنید. اگر اعداد نیاز به نظر دوم داشته باشند، مهندسان ما هندسه مخزن، ویسکوزیته محصول و اهداف ظرافت را در محدوده پراکنده بررسی میکنند و با تنظیمات بتن به آزمایش برمیگردند.


- پلاک 118، جاده چوانگیه، شهر جیشو، شهر گائویو، یانگژو، استان جیانگ سو، چین
- [email protected]
- تلفن ثابت: +86-0510-83383966 +86-0510-83390667
- تلفن: +86-0510-83390667
- آقای چن: +86-18061519769 آقای شو: +86-13706183972
- آقای لو: +86-18915337056
- پیوند محصول
- میکسر ورودی برتر
- میکسر ورودی پایین
- میکسر ورودی جانبی
- ثبتنام
- ثبتنام کنید تا اولین نفری باشید که از آخرین اخبار Top Intelligent Technology باخبر میشود
- اشتراک